

- 家
- >
- ニュース
- >
- 1台のコイル巻線機で複数のコイル製品を処理できますか?
- >
1台のコイル巻線機で複数のコイル製品を処理できますか?
2026-11-10 11:45共有プラットフォームの導入を決定する前に、製品の違い、機械構成、切り替え時間、総生産コストを比較するための実践的なガイド。
1台のコイル巻線機で複数のコイル製品を生産することは可能か? はい、可能です。ただし、条件は外観の類似性ではなく、意見の問題でもありません。
図面上では似たような形状のコイルでも、異なる治具、異なるワイヤガイド、または異なる巻線機構が必要になる場合があります。また、長さが大きく異なるコイルでも、同じプラットフォームを共有できる場合があります。これは、長さという変動要素は、適切に設計されたクランプシステムが既に吸収していることが多いためです。
答えを決定づけるのは、各製品の違いが特定の機械構成の調整範囲からどれだけ離れているかであり、目視で判断するのではなく、製品ごとに比較される。
製品の数を尋ねるのはやめましょう。機械がどれだけの違いを吸収できるかを尋ねてください。
ほとんどのリクエストは、個数で届きます。「" 5 つのモデルがありますが、1 台のマシンですべて実行できますか?」" 個数という単位は間違っています。製品は数ではなく程度によって異なるからです。
2つの製品間の違いは、以下の3つのレベルのいずれかの変化に帰着する。
プログラムレベル。回転数、速度、張力設定値、巻き取りパターンは製品ごとに保存され、切り替え時に呼び出されます。
工具レベル。治具、固定具、位置決めプレートは製品ごとに交換されますが、位置決め基準は同じままです。
構造レベル。ガイド、張力システム、クランプ機構、または自動化シーケンスが変更されるなど、製品ごとに機械自体が変化する。
その下に4つ目の結果が存在します。それは、要求が機械の検証済み範囲外であり、別の機械を用意することが現実的な解決策となる場合です。
機械は、最良の状態ほど柔軟ではない。最悪の状態と同じくらい柔軟である。
そのため、互換性評価は購入後ではなく、見積もり前に完了させるべきです。2つの製品間の最も大きな相違点が、プロジェクト全体のレベルを決定づけるからです。
画面を4つのステップで実行する
決定要因は、位置決めとクランプ、ピン構成、巻線要件、および負荷とその後の工程という4つの変数にほぼ左右されます。これらの変数をこの順序で比較し、最初に失敗したステップで処理を停止してください。それ以降のステップでは、失敗したステップを回復することはできません。
01. 位置参照は共有されていますか?
まず、クランプ面、基準面、巻取りゾーンから始めましょう。クランプ部品が互換性のある共通基準面の場合は、工具の変更が必要です。基準面が異なる場合は、クランプ機構自体を再設計する必要があります。ボビンの種類が異なる場合は、通常、別の機械が必要になります。基準面の不一致は、プログラムの変更や治具の交換では解決できません。
02. その基準を損なうことなく、工具を交換することは可能ですか?
はいの場合、そのペアはツーリングレベルで実行可能です。ピン構成はここで決定されます。同一のレイアウトであればプログラムの変更以外に何も必要ありません。同じピッチでピンの長さが異なる場合は通常プレートまたはネストを交換し、ピッチまたは列のレイアウトが異なる場合は位置決めプレートを再設計する必要があります。同じロジックがローディングネストとグリッパーにも適用されます。ここで重要なのは、それが実行可能かどうかではなく、交換する部品の数、交換順序、そして最初の良品が出る前に交換が正しいことをどのように証明するかです。
03. 両製品は、検証済みの巻き上げウィンドウ内で動作しますか?
ワイヤの長さ、巻き数、張力、積層構造を比較してください。ガイドやノズルが異なる場合は、金型の変更が必要になる可能性があります。2つ目の張力システムや異なるガイド形状は、図面の内容に関わらず、構造的な変更となります。また、2つの製品が異なる製造工程(はんだ付け、挿入、テストの順序が異なるなど)を経る場合は、金型ではなく、別の機械に関する決定事項となります。
04. 切り替え時間×切り替え頻度で、購入予定の容量を消費しますか?
互換性のあるマシンでも、切り替えのたびにシフトの大部分がロスしてしまう場合、それは能力の節約にはならず、損失をより目立たない場所に移動させているだけです。このステップが失敗した場合、共有マシンが依然として適切な選択肢となる可能性がありますが、その正当性はスループットではなく、投資と柔軟性によって証明されなければなりません。
全体を通して、2つの注意点があります。1つ目の注意点は、あるレベルと次のレベルの境界が機械固有のものであるということです。これは、特定の構成における調整範囲、再現性、および検証済み範囲によって決まり、図面から推測するのではなく、エンジニアリングレビューで確認されます。2つ目の注意点は、差の大きさがそのレベルを予測するものではないということです。ピンピッチのわずかな変化で新しい位置決めプレートが必要になる場合がある一方で、ボビンの長さの大きな変化は同じ治具で吸収できる場合もあります。
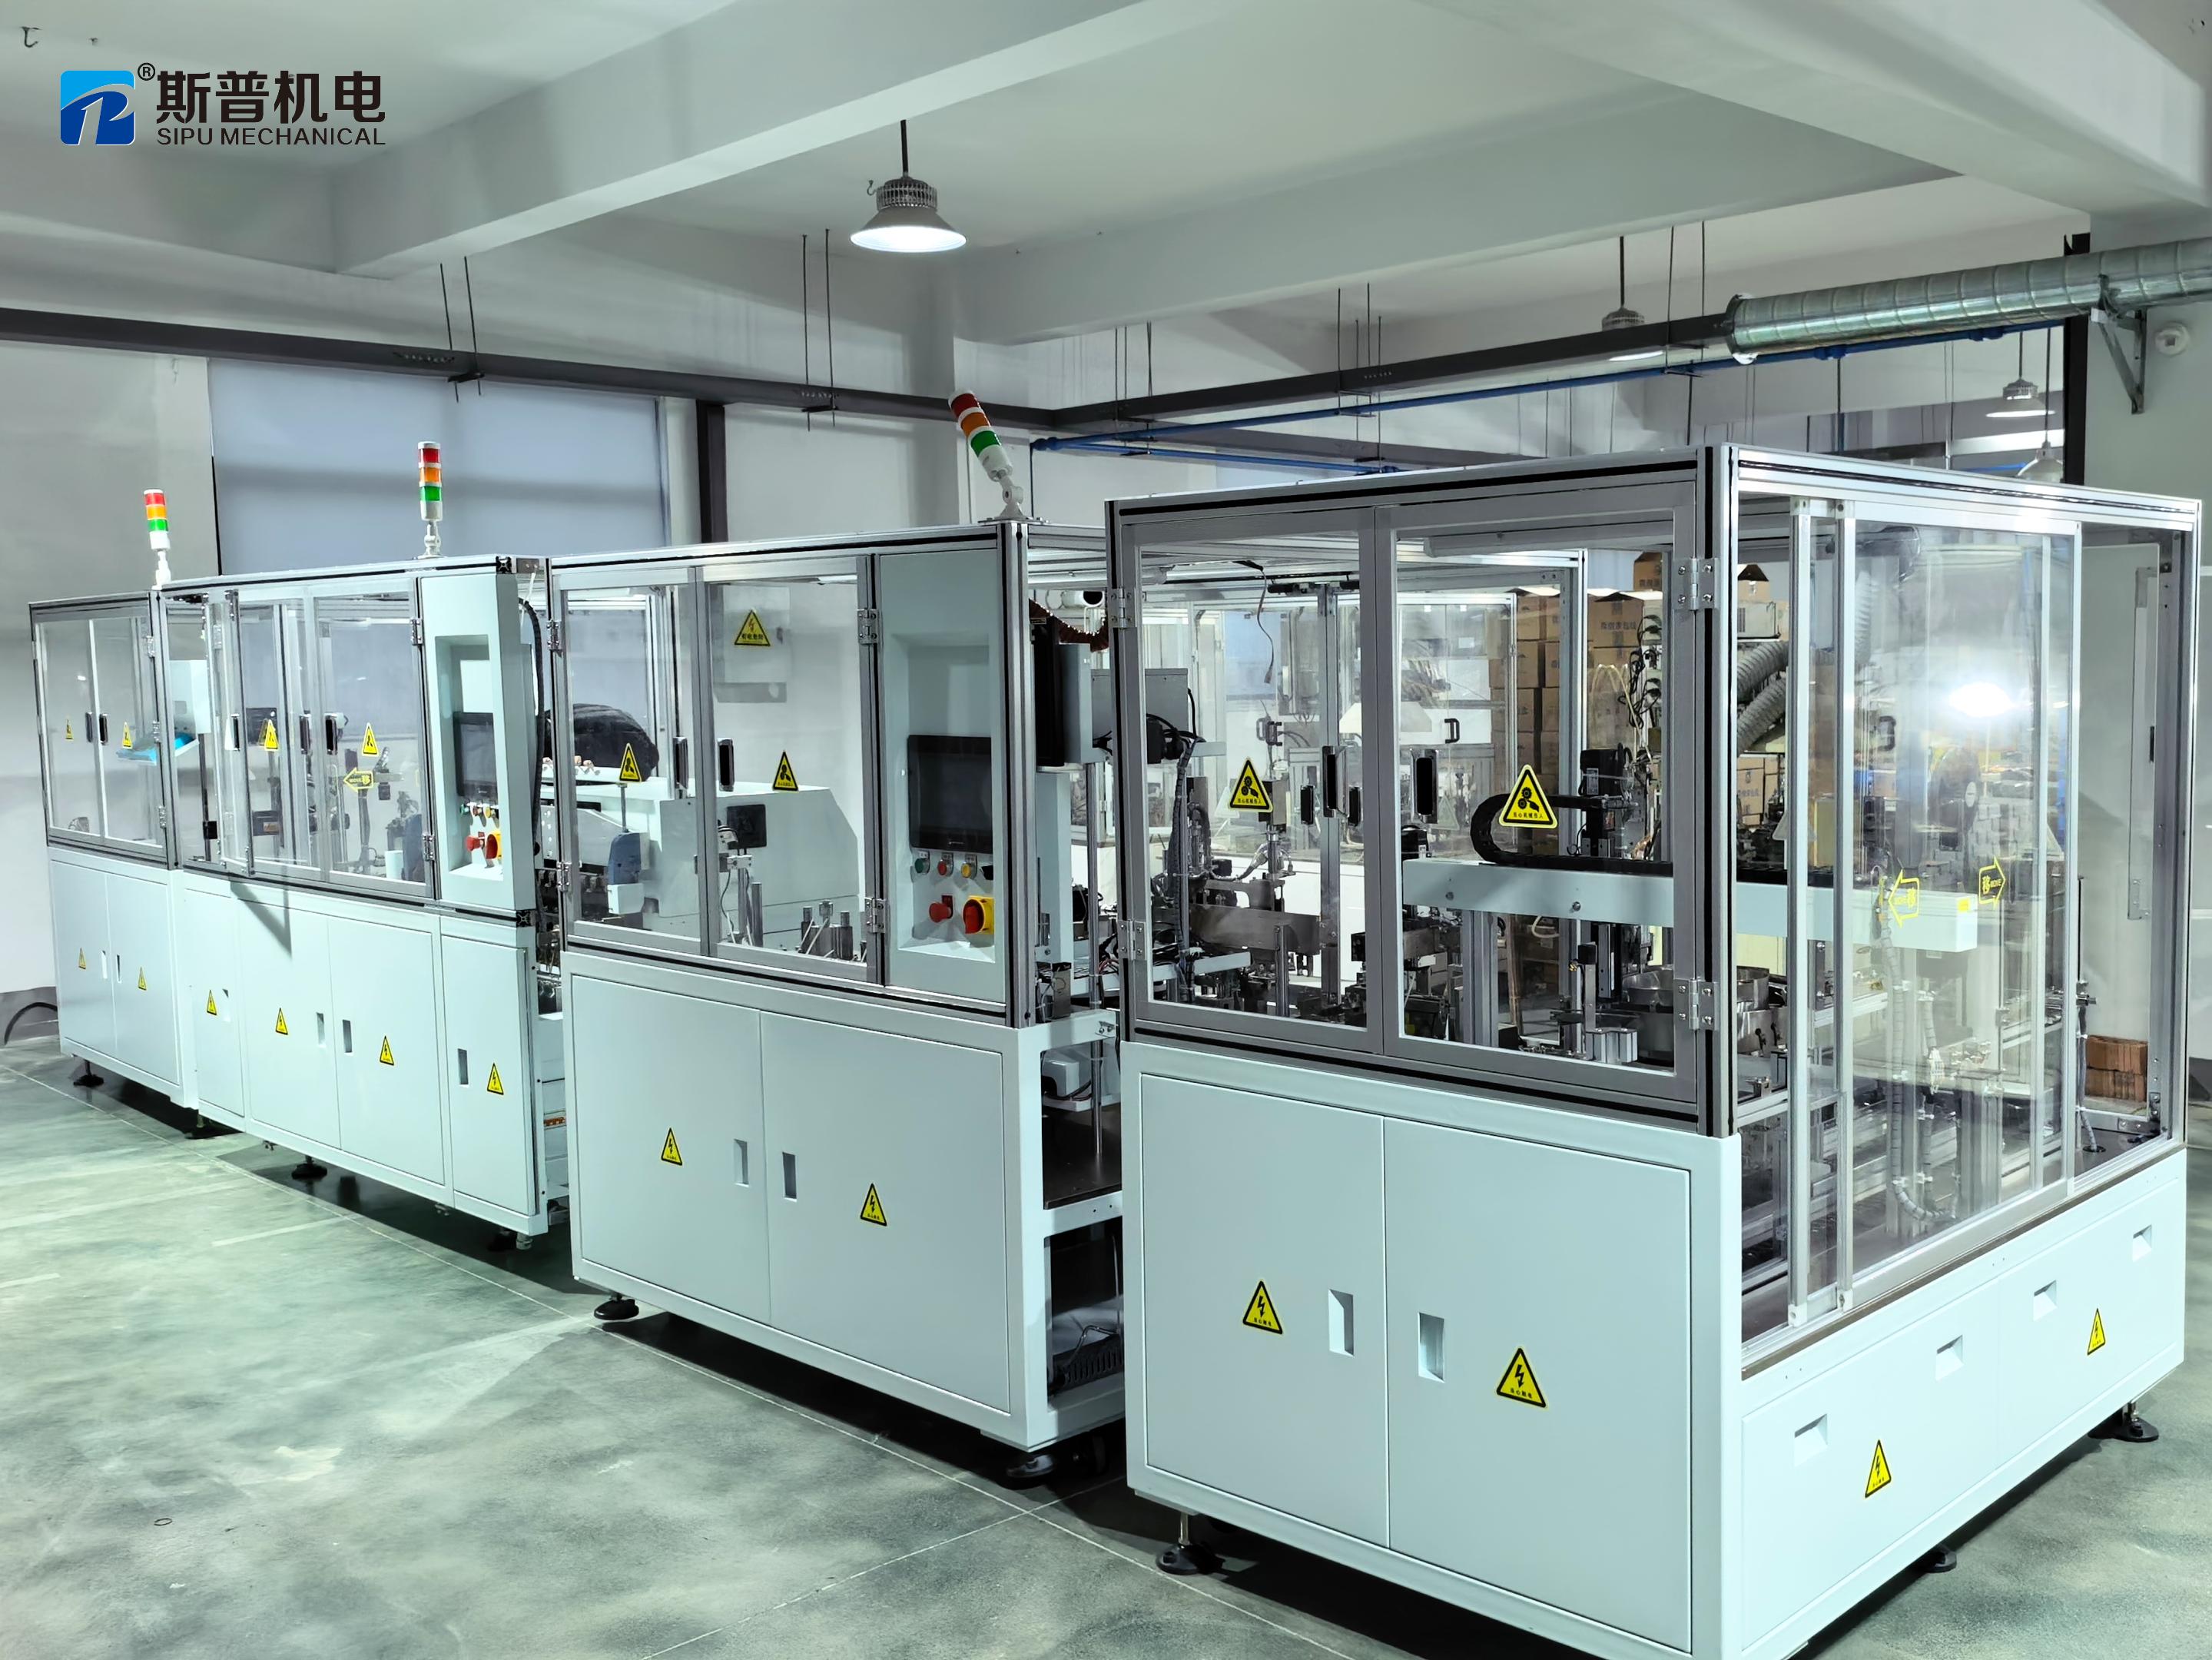
表 — 共有プラットフォームと専用機2台を比較した場合のコスト構造。
| コスト要因 | 多品種生産機1台 | 専用マシン2台 |
| 初期投資 | 1つのプラットフォームを再利用する場合は低くなり、同じフレームに2つ目の構造物を組み込む場合は高くなります。 | より高い — 2つの完全なシステム |
| 床面積 | 設置面積1台分に加え、工具収納スペースも確保 | 2つの足跡 |
| ツーリング | 保持および維持するための複数の交換可能なセット | 製品ごとに1セット |
| 切り替え | 器具交換、プログラムリコール、初回品確認 | 日常的な生産には適用されません |
| スケジュール | 両製品とも単一のキャパシティプールを利用している。 | 機械ごとに独立 |
| 実効容量 | 切り替え時間によって削減されます | 機械1台あたり、満額 |
したがって、重要な比較対象は購入価格ではなく、生産計画全体の総所有コストである。
設備投資額、工具セット、段取り替え損失、運転コストを、実際に購入する必要のある生産能力と比較検討する。
よくあるケースなので、一つだけはっきり述べておきたい。あるメーカーは、二度目の購入を避けるために、高度にカスタマイズされた機械を一台だけ購入する。しかし、切り替え作業にはほぼ一シフトを要し、試作品の製造と初回生産品の承認が必要となる。機械は生産ではなく、設定変更に週を費やし、稼働率はよりシンプルな機械二台分を下回る。しかも、購入の決め手となった柔軟性は全く活用されない。設備自体は高性能だが、それを活用するための計画が不十分なのだ。
SIPUが共有マシンの見積もり前に確認すること
弊社の立場は意図的に限定的です。2つのコイルの差異に関する普遍的な許容範囲は公表していません。そのような数値は存在せず、もし存在したとしても、誰も守れない契約条件になってしまうでしょう。正確に述べられるのは評価値であり、それを文書化しています。
複数製品プロジェクトの見積もりを作成する前に、特定の製品ペアに関して以下の4つの事項が確認されます。
1. 参考比較
各製品がどの基準点に基づいているか、そして両者が一致するかどうか。これにより、プロジェクトがツーリングレベルにあるのか、それともそれより上位のレベルにあるのかが決定されます。
2. 治具の概念と切り替え手順
交換される部品の数、交換順序、交換ではなく調整可能な部品、そして生産再開前に交換がどのように検証されるか。
3. 検証済みの巻線パラメータ
各製品のワイヤー範囲、張力設定、積層パターンは、機械の公称動作範囲ではなく、検証済みの動作範囲に基づいて確認されています。
4. 初稿計画
切り替え後、各製品の最初の数個について何が測定され、どのような結果が出ればそのバッチが出荷承認となるのか。
これらの評価は、6~32スピンドルのマルチスピンドル巻線、0.02mmのエナメル線、±0.5gのサーボ張力制御、円弧半径R≧5mmの輪郭付きワイヤガイド、および±2℃以内に保持されるPID制御のはんだ槽に基づいています。これらの装置は、巻線、はんだ付け、ピン挿入、テープ巻き、およびテストを行うためのスタンドアロンマシンまたは連結ラインとして構成されています。自動車用リレーコイル製造プログラムは、この種の典型的な構成です。
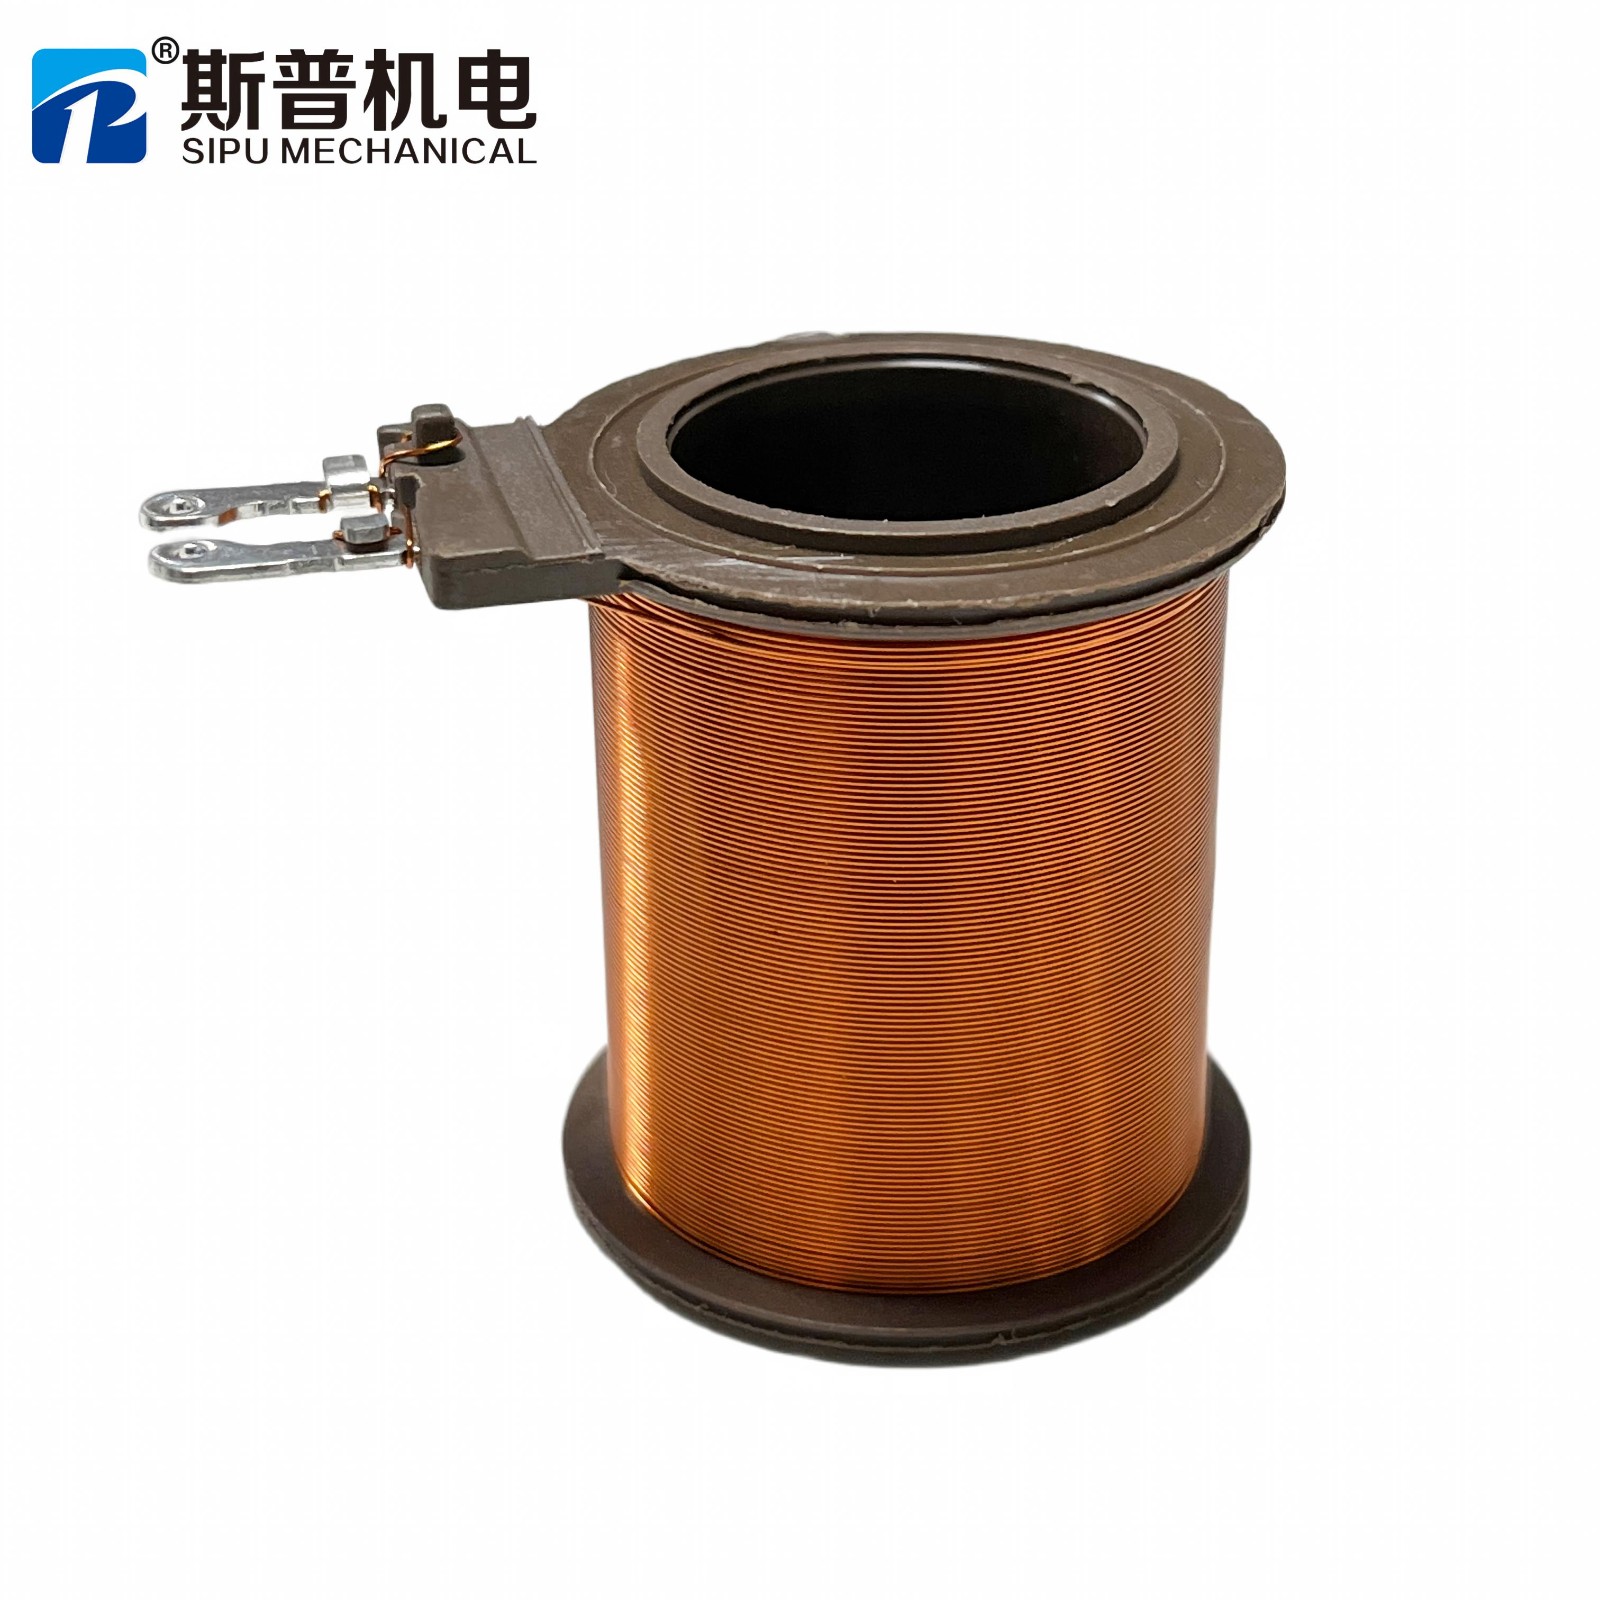
コイルモデルA
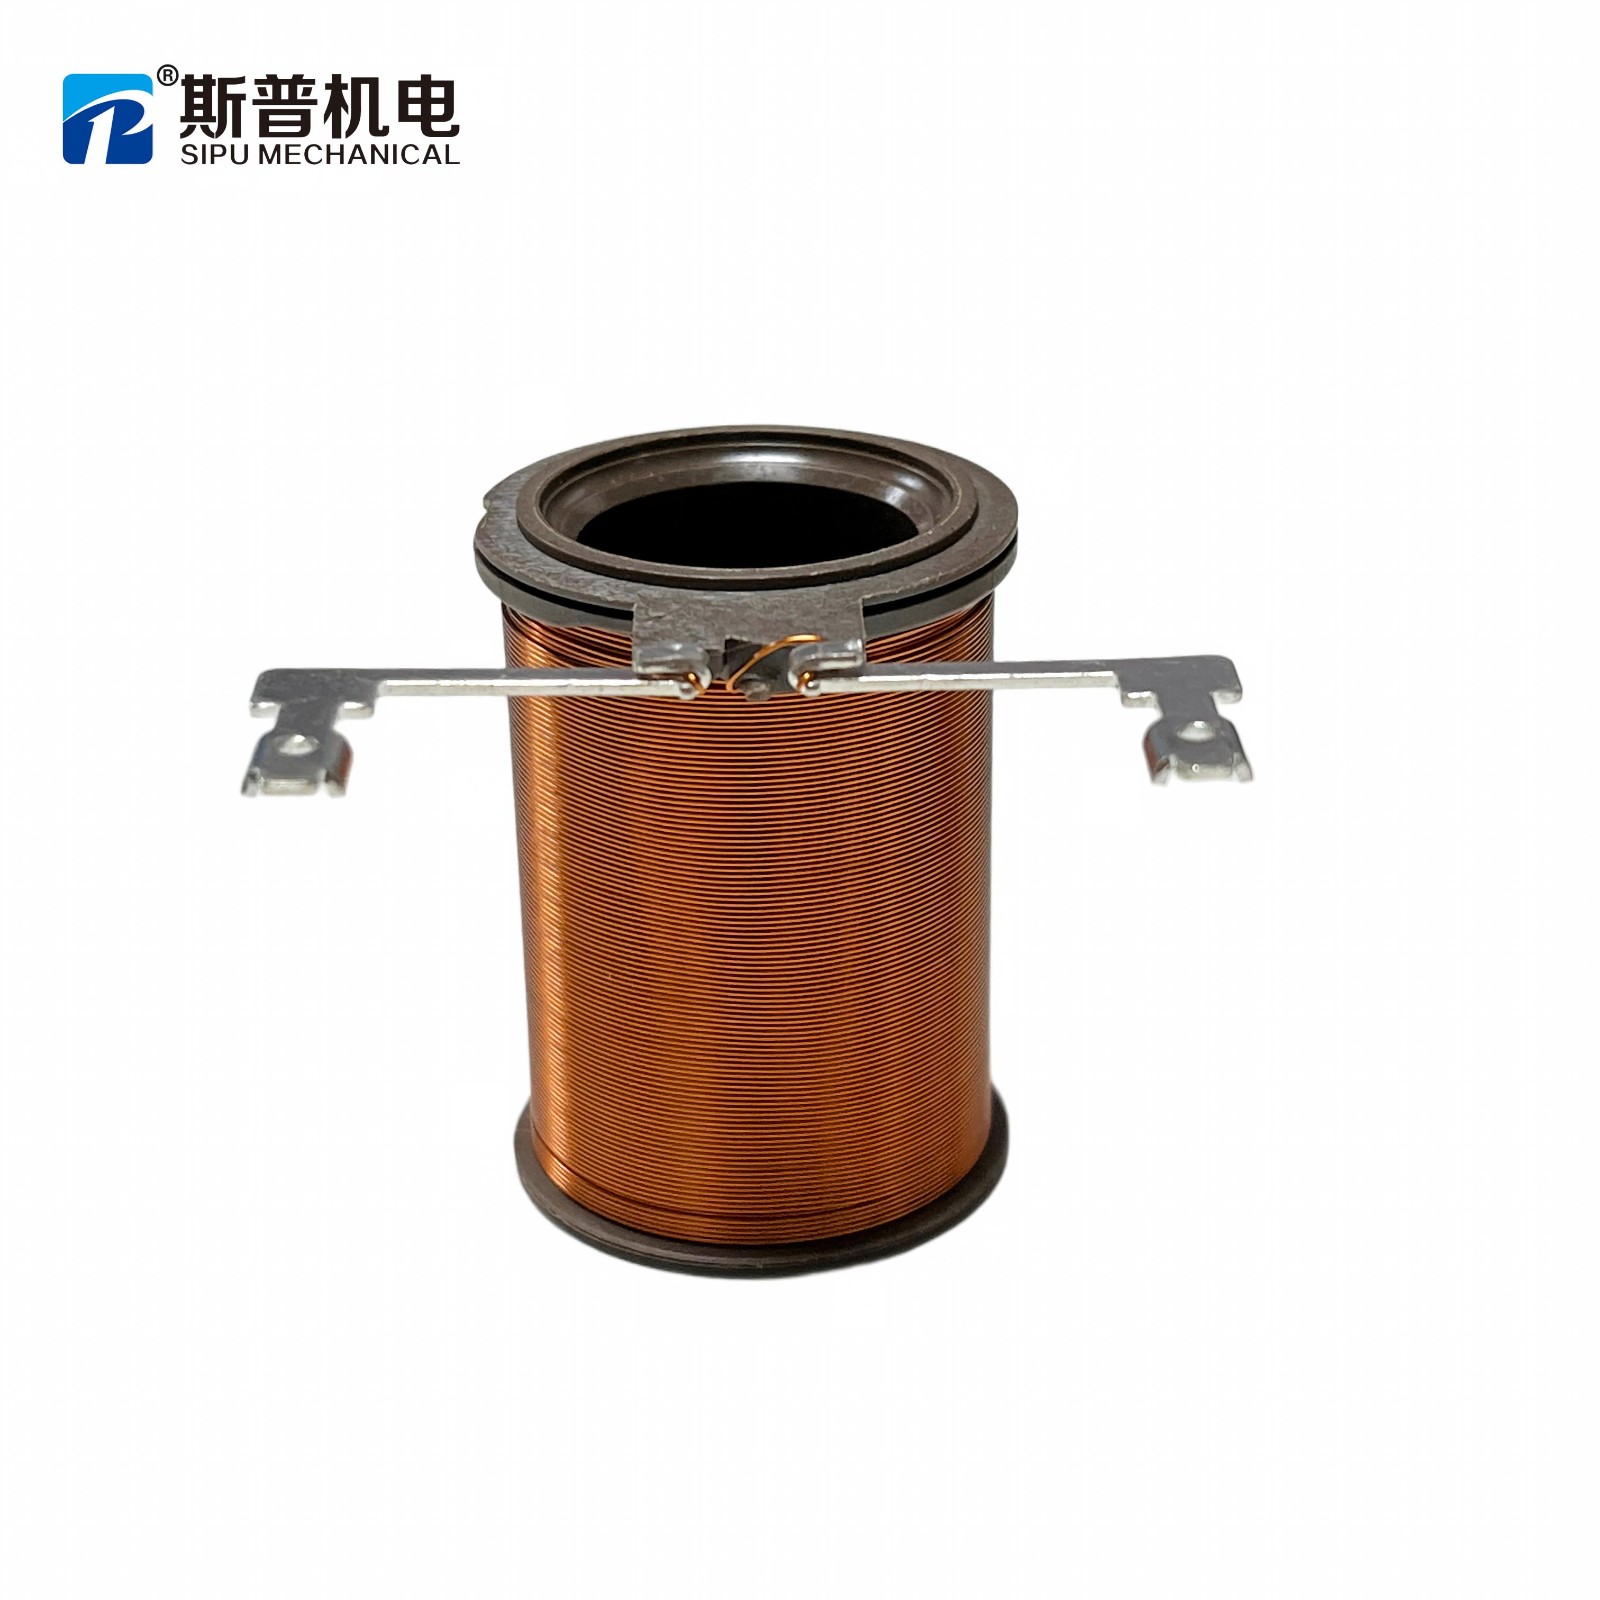
コイルモデルB
コイルモデルは2種類、SIPU製巻線機は1台。治具の交換とプログラムの呼び出しで切り替えが可能。
答えが通常どこに行き着くか
実際には、2製品構成の要求のほとんどは、次の3つの結果のいずれかに帰着します。プログラムとツールの変更を伴う共有、コストと安定性を別途評価した上で1つの構造変更を行った後にのみ共有、または2台の機械を購入して、スケジュール上決して使用されない柔軟性に対する支払いを停止する。
最も大きな損失を招く間違いは、間違った結果を選ぶことではない。どちらが当てはまるかを判断しないまま、最初の結果を選んでしまうことだ。
要約版
1台の巻線機で複数のコイル製品を製造できますが、無制限の差異に対応することはできません。適切な購入とは、製品ごとに、どの差異がプログラムレベルに起因し、どの差異が工具レベルに起因し、どの差異が別の機械を必要とするのかを特定し、購入価格ではなく総コストを比較することです。
図面2セット、またはサンプル2点をお送りください。それぞれのケースについて、互換性評価(共有、工具との共有、または別機)と切り替え手順を記載した書面をお送りいたします。
お見積もり前によく聞かれる質問
1. 2つのモデルはピン配置は同じだが、ピンの長さが異なる。切り替え作業はどれくらい必要か?
通常は金型レベルの変更となります。位置決めプレートはそのまま、クランプ部品またはネスティング部品が変更され、製品プログラムが呼び出されます。所要時間は、交換する部品の数や初回品検査の要件によって異なるため、カタログ上の数値ではなく、お客様の構成に合わせて見積もられます。
2. 1台の機械で2種類の製品をフル生産することは可能か?
いいえ。段取り替えは同じ生産能力プールから時間を消費するため、計画上の課題は、1週間あたりの段取り替え回数と、それぞれの段取り替えにかかる時間を掛け合わせることです。需要の合計が機械の稼働率に達する場合、購入価格の比較結果に関わらず、2台目の機械を導入する方が費用対効果が高い選択肢となります。
3. ボビンの幅が異なる場合、ミシンを共有することは不可能でしょうか?
必ずしもそうとは限りません。幅は、クランプシステムが位置決め基準を変更せずに移動できる変数であることが多いです。幅が変わった後も、巻き取りゾーンとピンの位置が同じ検証済み範囲内に収まるかどうかが、それを決定する要素となります。
4. 私の製品に関する回答をいただくために、何が必要ですか?
図面やサンプル、ボビンの寸法、ピン配置、ワイヤ仕様、巻数と張力要件、モデルごとの予想生産量、そして後工程(はんだ付け、ピン挿入、テスト)など。これらがあれば、画面上での作業は試運転ではなく、設計レビューとなる。
5.柔軟性の高い機械は常に安価な選択肢となるのでしょうか?
いいえ。総コストには、投資、工具セット、段取り替え時の損失、そして実際に必要な生産能力が含まれます。柔軟性にお金をかける価値があるのは、製品構成が頻繁に変化し、それを活用する場合のみです。そうでなければ、お金を払ったのに稼働しなかった生産能力になってしまいます。
厦門思普機械有限公司は、コイル巻線、はんだ付け、ピン挿入、テープ巻き付け装置、および統合コイル生産ラインを提供しています。本ガイドでは評価方法について説明しますが、実際の性能は、機械構成と製品の組み合わせごとに、技術レビューで確認されます。