

- 家
- >
- ニュース
- >
- Sipu自動リレーコイルはんだ付け機
- >
Sipu自動リレーコイルはんだ付け機
2026-09-27 14:41インライン式自動リレーコイルはんだ付け機は、オペレーター1人で毎時800個の処理能力を実現
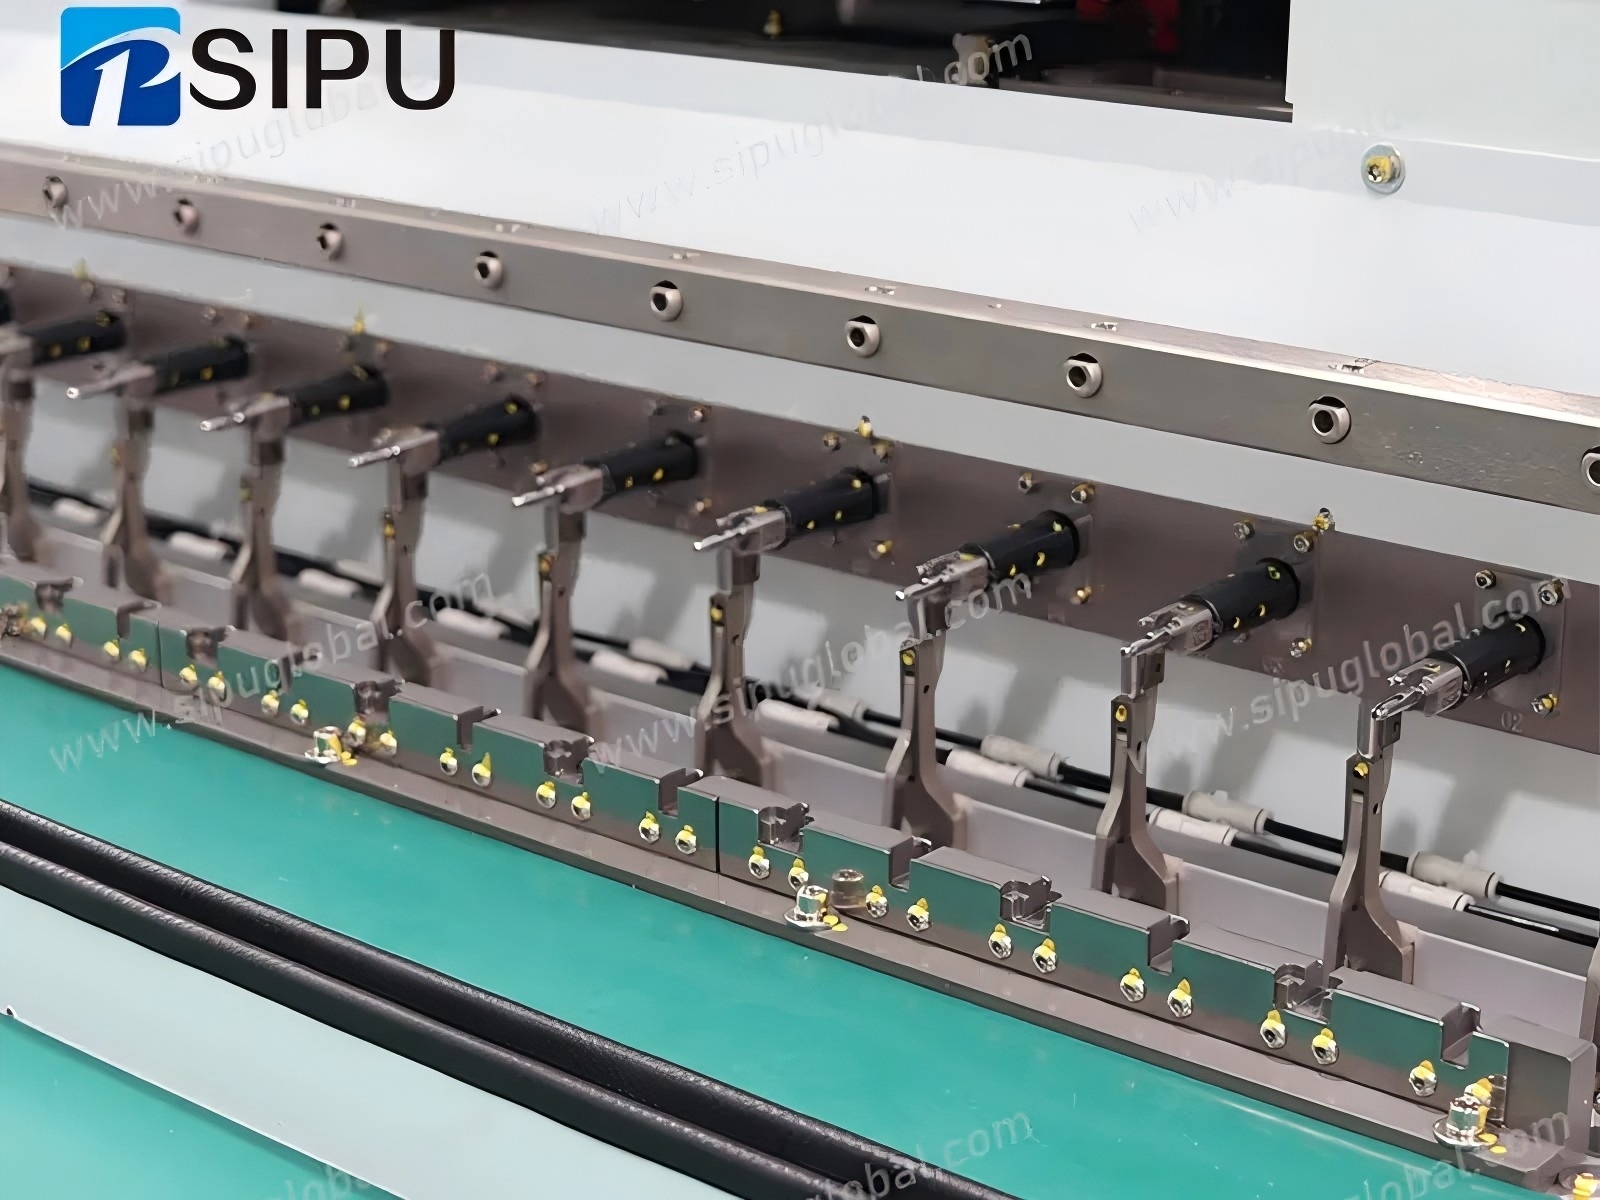
厦門思普機械はカスタム製品を納入することに成功しました自動リレーコイルはんだ付け機 リレーメーカーへ。直線状のインラインコンベアレイアウトに基づいて構築されたこのリレーコイルはんだ付け機約1時間あたり800個二重空洞構造において。
1人の作業員が前端で未完成のリレーコイルを積み込み、後端で完成品を回収します。他のすべての工程は、フラックス塗布、予備成形、はんだ付け、冷却、リード成形、検査、選別はすべて自動で行われます。
なぜこのリレーコイルはんだ付け機を開発したのか
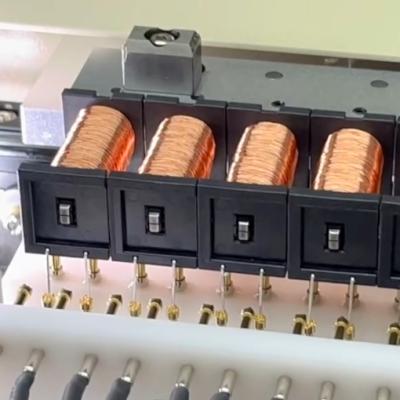
大型パワーリレーコイルは、太いエナメル線、多数のピン、そして厳しいリード形状要件を伴います。手作業によるはんだ付けと曲げ加工は作業員のスキルに依存します。温度、はんだ供給量、保持時間はシフトごとに変動し、コールドジョイント、はんだボール、曲げピンのばらつきにつながります。目視検査だけでは、内部の巻線間短絡を検出することはできません。自動リレーコイルはんだ付け機散在する手動ステーションを、密閉された再現可能な1つのラインに置き換える。
直線インラインレイアウトにおけるプロセスフロー
部品は直線コンベア上を左から右へ移動します。手動で積み込んだ後、リレーコイルはんだ付け機可変ピッチピックアップ機構で部品をピックアップし、小型の上昇式フラックスカップでリード線をフラックスに浸漬し、予備曲げ加工を行った後、リード線をはんだ槽に浸漬します。マルチゾーン加熱式はんだ槽により温度が安定し、一体型ブラシで余分なはんだボールを除去します。部品は冷却セクションを通過した後、2段階のリード線成形ステーションに入ります。
リード成形精度:±3°
リード成形は、ワイヤの歪みを避けるために、外側のピンを先に成形し、次に内側のピンを成形するという2段階で行われます。冷却段階では、リードが曲げられる前に完全に固まることが保証され、最終的なリード成形精度が維持されます。±3度この2段階成形方法は、手動曲げ治具に代わるもので、後工程の差し込みや組み立て作業において、一貫したピン形状を実現します。
3つのオンライン検査:CCD、抵抗、サージ
のCCD検査用はんだ付け機このステーションは、すべてのハンダ付け箇所をカメラで撮影し、ハンダ不足、ハンダ過剰、ハンダボール、コールドジョイント、位置ずれを検出します。マルチチャンネル抵抗計は、ピンの導通とコイル抵抗を並列にテストします。サージテストこの装置は、巻線間の絶縁状態をチェックし、目視検査や抵抗計では検出できない内部短絡を検出します。不良部品は2軸選別装置によって自動的に振り分けられ、良品と混ざることはありません。
耐性試験
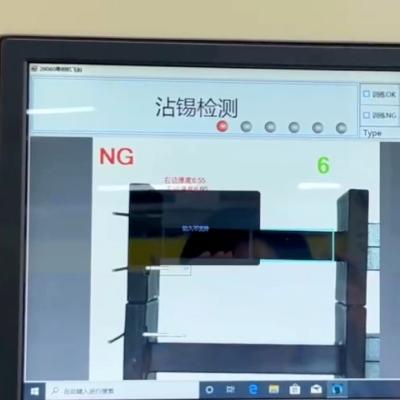
目視検査
前→後
単体での使用、またはライン統合に対応
の自動リレーコイルはんだ付け機コンパクトな単体ユニットとして出荷されます。ベルト排出部は、上流の巻線装置や下流の組立・経年劣化装置に直接接続できるため、お客様は1台の機械から始めて、後から本格的なリレー組立ラインへと拡張できます。サイクルレート、コイルの適合性、追加の試験ステーションはすべて設計段階で指定されます。
| アイテム | 仕様 |
| レイアウト | まっすぐ一直線に |
| 対象製品 | 大型リレーコイル(特注品) |
| スループット | 約800個/時(ダブルキャビティ) |
| 鉛成形正確さ | ±3° |
| ロード中 | 手動、単独操作 |
| オンライン検査 | CCDはんだ接合部、マルチチャンネル抵抗、サージ/インターターン |
| 取り扱い | 良品と不良品の自動分離 |
| 排煙装置 | 負圧排気 |
| 構成 | スタンドアロンまたはライン統合型 |
厦門思普機械について
厦門思普機械はリレーおよび電磁コイル業界向けカスタム自動化機器メーカー当社の製品ラインナップは巻線機、はんだ付け機、コイルテープ巻き機、ピン挿入機、全自動コイル生産ライン、および特注非標準コイル装置顧客固有の業務プロセスに基づいて構築されています。
経験豊富なカスタムはんだ付け機メーカー私たちはあらゆるものをデザインします自動リレーコイルはんだ付け機―そしてその他すべての行―固定カタログモデルを販売するのではなく、顧客のサンプルと目標タクトタイムを中心に展開します。これに関するお問い合わせはリレーコイルリード成形機上記の製品ラインのいずれか、または新しい自動化プロジェクトについては、弊社の営業チームまでお問い合わせください。